Test di qualità nella galvanica e nel PVD: cosa si misura, come si legge, quali standard si applicano
I rivestimenti galvanici e PVD non si valutano a occhio. Colore, brillantezza e uniformità visiva sono solo una parte del quadro: il comportamento reale di un pezzo, la sua resistenza all’usura, all’abrasione, alla corrosione, si misura in laboratorio, con test standardizzati che simulano mesi di utilizzo in poche ore.
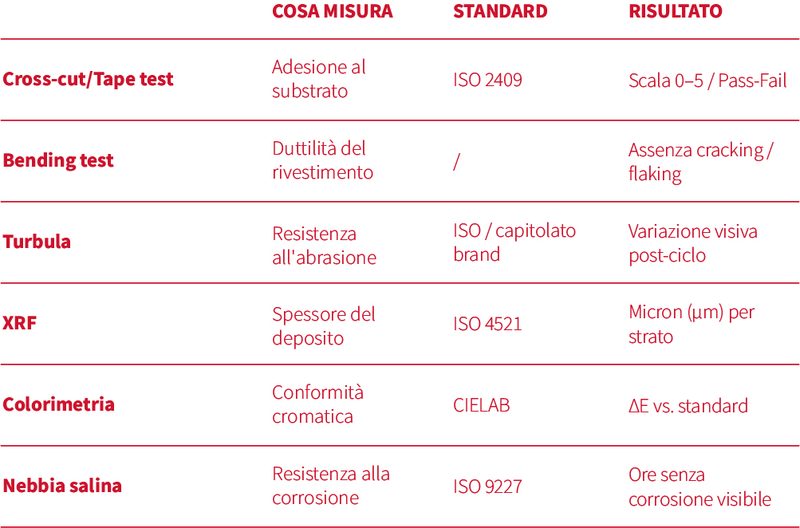
In questo articolo descriviamo i principali controlli qualità applicati ai trattamenti superficiali: adesione, resistenza all’usura, spessore, colore e corrosione. Per ciascuno: cosa simula, come si esegue, come si legge il risultato.
Test di adesione: cross-cut, tape test e piegatura
L’adesione è il requisito di base. Un deposito che non aderisce correttamente al substrato si deteriora rapidamente, indipendentemente dalla sua qualità intrinseca.
Il cross-cut test (ISO 2409) è il metodo standardizzato più diffuso. Si pratica una griglia di tagli perpendicolari che penetrano fino al metallo base, si applica un nastro adesivo a forza di adesione definita (es. 3M 600), si preme bene e si rimuove con uno strappo a 60° dopo 60–90 secondi. Il risultato si valuta su una scala da 0 (nessun distacco) a 5 (distacco su oltre il 65% della superficie). Per applicazioni nel fashion e nel luxury, il valore atteso è 0 o 1.
Il tape test qualitativo è una variante senza incisione: nastro applicato su una zona curva o critica, strappo diretto. Se il rivestimento viene via, l’adesione è insufficiente all’uso normale. Non sostituisce il cross-cut, ma è un indicatore rapido in produzione.
Il bending test sposta il focus dall’adesione statica alla duttilità sotto sforzo: il pezzo viene piegato a 90° o 180° e la zona di curvatura analizzata con lente o microscopio. I difetti che si cercano sono cracking (crepe a reticolo, indice di rivestimento fragile o troppo spesso), flaking (distacco a scaglie, scarsa adesione chimica) e crazing (micro-cavillature diffuse, tipico di vernici rigide). Simula fibbie sotto carico, moschettoni, componenti soggetti a torsione. Risultato atteso: nessun fenomeno visibile.
Test di resistenza all’usura: Turbula
Il Turbula test misura quanto un rivestimento resiste allo sfregamento prolungato, l’equivalente di settimane di utilizzo quotidiano, simulato in poche ore.
Il principio è la vibrofinitura a secco: l’accessorio viene inserito in un contenitore con un media abrasivo (ceramica, plastica, gusci di noce macinati) e messo in un miscelatore tridimensionale. Il movimento garantisce che l’abrasivo colpisca tutte le superfici, spigoli compresi. Durata e tipo di media variano in base allo standard richiesto dal brand, spesso più severo delle norme ISO.
A fine ciclo si valutano tre parametri:
- Perdita di brillantezza,
- Esposizione del substrato (il metallo base diventa visibile sotto la placcatura)
- Arrotondamento degli spigoli.
Risultato atteso: nessuna variazione apprezzabile su nessuno dei tre fronti.
Misurazione dello spessore: XRF
Lo spessore del deposito è un parametro critico in entrambe le direzioni: troppo sottile riduce la durata, troppo spesso altera le tolleranze dimensionali, un problema rilevante in orologeria o su componenti con accoppiamenti precisi.
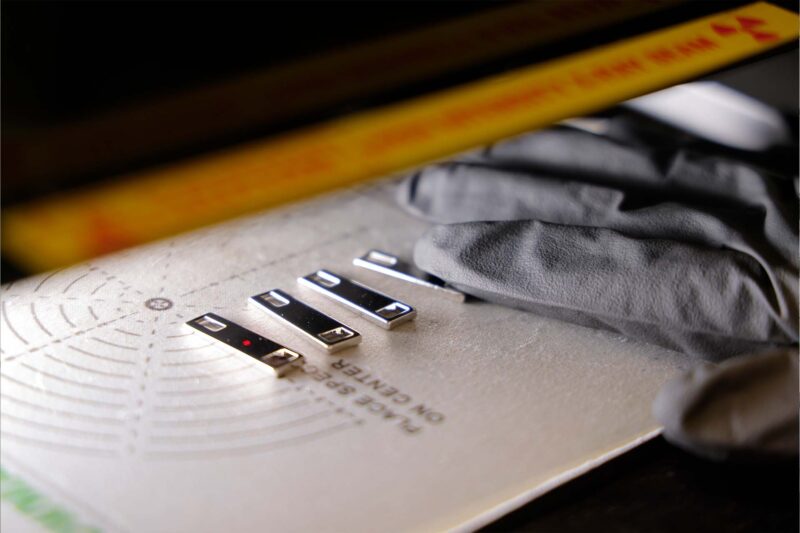
Il metodo standard è la fluorescenza a raggi X (XRF): non distruttiva, precisa, capace di misurare più strati sovrapposti in un’unica lettura. Il fascio di raggi X eccita gli atomi del rivestimento, che emettono una fluorescenza caratteristica. Lo strumento incrocia l’intensità del segnale del deposito con l’attenuazione del segnale del substrato sottostante e restituisce il valore in micron (μm) per ciascuno strato (es. zama / nichel / oro). La norma di riferimento per gli spessori galvanici preziosi è la ISO 4521.
Ecco come avviene il processo nel laboratorio LEM: l’accessorio entra in camera schermata, il punto di misura viene selezionato tramite telecamera e mirino laser, si sceglie il collimatore adatto alla zona da misurare e in 10–60 secondi lo strumento genera spettro e report strato per strato.
Controllo del colore: colorimetria CIELAB
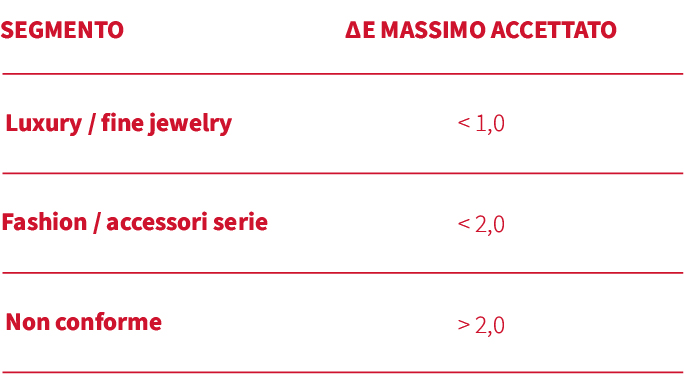
Il colore è il parametro più soggetto a interpretazione soggettiva, e quindi il più difficile da gestire senza strumenti. Il colorimetro risolve il problema traducendo la percezione visiva in numeri, usando lo spazio colore CIELAB: L* per la luminosità, a* per l’asse rosso-verde, b* per l’asse giallo-blu. Lo scostamento rispetto a uno standard concordato è espresso come ΔE.
Le soglie di accettabilità di scostamento del colore tipiche nei vari settori sono:
Il valore operativo della colorimetria va oltre il singolo controllo: permette di intercettare derive cromatiche tra lotti successivi, correlare variazioni di colore a parametri di processo e, soprattutto, sostituire il giudizio visivo con un dato oggettivo.
Test di corrosione: nebbia salina (ISO 9227)
Il test di nebbia salina valuta la resistenza di un rivestimento all’esposizione prolungata ad ambienti aggressivi: umidità salina, sudore, agenti atmosferici. È il test di corrosione di riferimento per accessori galvanici e PVD.
Lo standard è la ISO 9227 (nebbia salina neutra, NSS): il pezzo viene esposto in camera chiusa a nebbia di soluzione NaCl al 5%, a 35°C, per una durata definita dal capitolato. Le durate tipiche vanno da 24–48 ore per accessori moda standard, fino a 96–240 ore e oltre per il segmento luxury e l’orologeria. I capitolati brand spesso superano i requisiti normativi.
A fine esposizione si rilevano comparsa di ossidazione, blistering (rigonfiamenti sotto il deposito) e variazioni cromatiche. Risultato atteso: nessun fenomeno visibile entro la durata prevista.
Standard di riferimento e ISO 9001:2015
Ogni test descritto ha una norma di riferimento:
- ISO 2409 per il cross-cut,
- ISO 9227 per la nebbia salina,
- ISO 4521 per gli spessori galvanici preziosi.
La ISO 9001:2015 opera a un livello diverso: non certifica i prodotti, ma il sistema con cui vengono prodotti e controllati, processi documentati, tracciabilità, miglioramento continuo secondo il ciclo PDCA. LEM è certificata ISO 9001:2015 dal 2014.
Conclusione
Conoscere la logica dei test di qualità consente agli uffici tecnici di definire capitolati precisi, valutare le non conformità su basi oggettive e costruire un dialogo più efficace con il fornitore. LEM supporta i propri clienti dalla definizione dei parametri di accettabilità fino alla campionatura preventiva. Contattaci per impostare il protocollo qualità adatto al tuo componente.
Hai trovato l'articolo interessante? Condividilo ora
Hai trovato qualcosa di interessante? Contattaci ora!
I tecnici LEM sono pronti a risolvere ogni tuo dubbio e perplessità.
Richiedi maggiori informazioni e scopri le nostre soluzioni su misura.