Tests de qualité en galvanoplastie et PVD : ce qu’on mesure, comment on les lit, quelles normes s’appliquent
Les revêtements galvaniques et PVD ne s’évaluent pas à l’œil nu. La couleur, la brillance et l’uniformité visuelle ne sont qu’une partie de l’équation : le comportement réel d’une pièce, sa résistance à l’usure, à l’abrasion et à la corrosion se mesurent en laboratoire, avec des tests standardisés qui simulent des mois d’utilisation en quelques heures.
Cet article décrit les principaux contrôles qualité appliqués aux traitements de surface : adhérence, résistance à l’usure, épaisseur, couleur et corrosion. Pour chacun : ce qu’il simule, comment il est réalisé et comment interpréter le résultat.
Tests d’adhérence : quadrillage (cross-cut), tape test et pliage
L’adhérence est l’exigence de base. Un dépôt qui n’adhère pas correctement au substrat se détériorera rapidement, quelle que soit sa qualité intrinsèque.
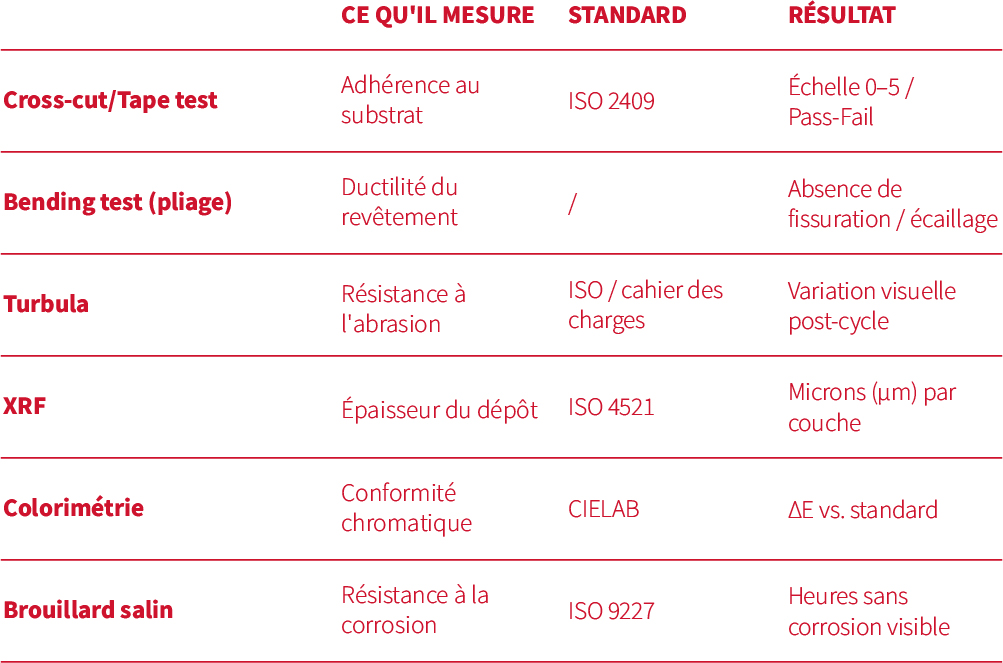
Le test de quadrillage (ISO 2409) est la méthode standardisée la plus courante. On réalise une grille d’incisions perpendiculaires pénétrant jusqu’au métal de base, on applique un ruban adhésif d’une force d’adhérence définie (ex. 3M 600), on appuie fermement, puis on le retire d’un coup sec à 60° après 60 à 90 secondes. Le résultat est évalué sur une échelle de 0 (aucun détachement) à 5 (détachement sur plus de 65 % de la surface). Pour les applications mode et luxe, la valeur attendue est 0 ou 1.
Le tape test qualitatif est une variante sans incision : le ruban est appliqué sur une zone courbe ou critique, puis arraché directement. Si le revêtement se détache, l’adhérence est insuffisante pour un usage normal. Il ne remplace pas le quadrillage mais constitue un indicateur rapide en production.
Le test de pliage (bending test) déplace l’attention de l’adhérence statique vers la ductilité sous contrainte : la pièce est pliée à 90° ou 180° et la zone de courbure est analysée à la loupe ou au microscope. Les défauts recherchés sont le cracking (fissures en réseau, signe d’un revêtement fragile ou trop épais), le flaking (détachement en écailles, faible adhérence chimique) et le crazing (micro-fissures diffuses, typiques des vernis rigides). Il simule les boucles sous charge, les mousquetons et les composants soumis à la torsion. Résultat attendu : aucun phénomène visible.
Test de résistance à l’usure : Turbula
Le test Turbula mesure la résistance d’un revêtement aux frottements prolongés, l’équivalent de semaines d’utilisation quotidienne simulées en quelques heures.
Le principe est la tribofinition à sec : l’accessoire est placé dans un récipient avec un média abrasif (céramique, plastique, coquilles de noix broyées) et mis dans un mélangeur tridimensionnel. Le mouvement garantit que l’abrasif frappe toutes les surfaces, y compris les arêtes. La durée et le type de média varient en fonction des normes exigées par la marque, souvent plus strictes que les normes ISO.
En fin de cycle, trois paramètres sont évalués :
- Perte de brillance
- Exposition du substrat (le métal de base devient visible sous le placage)
- Arrondissement des arêtes
Résultat attendu : aucune variation notable sur ces trois critères.
Mesure de l’épaisseur : XRF
L’épaisseur du dépôt est un paramètre critique dans les deux sens : trop fin, il réduit la durabilité ; trop épais, il modifie les tolérances dimensionnelles, un problème majeur en horlogerie ou sur des composants nécessitant des assemblages précis.
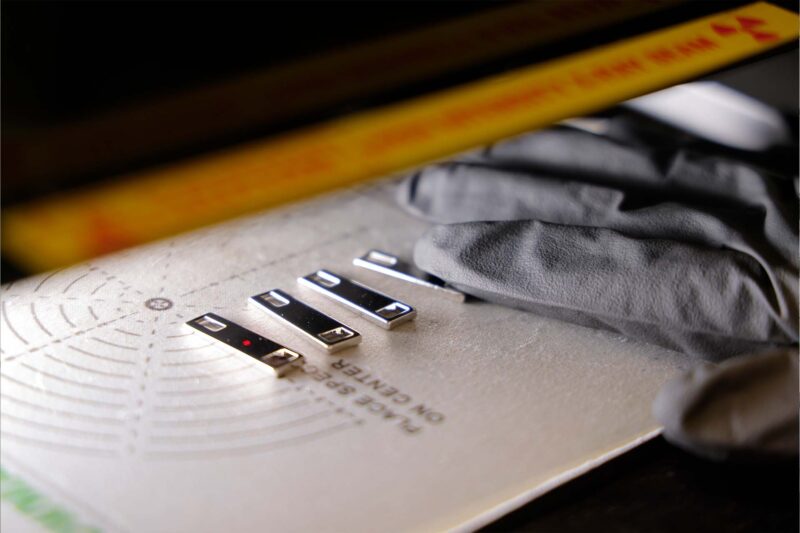
La méthode standard est la fluorescence X (XRF) : non destructive, précise et capable de mesurer plusieurs couches superposées en une seule lecture. Le faisceau de rayons X excite les atomes du revêtement, qui émettent une fluorescence caractéristique. L’instrument croise l’intensité du signal du dépôt avec l’atténuation du signal du substrat sous-jacent et renvoie la valeur en microns (μm) pour chaque couche (ex. zamak / nickel / or). La norme de référence pour les épaisseurs galvaniques précieuses est l’ISO 4521.
Voici comment se déroule le processus dans le laboratoire LEM : l’accessoire entre dans une chambre blindée, le point de mesure est sélectionné via une caméra et un viseur laser, le collimateur adapté à la zone à mesurer est choisi, et en 10 à 60 secondes l’instrument génère un spectre et un rapport couche par couche.
Contrôle de la couleur : colorimétrie CIELAB
La couleur est le paramètre le plus sujet à l’interprétation subjective, et donc le plus difficile à gérer sans instruments. Le colorimètre résout ce problème en traduisant la perception visuelle en chiffres, en utilisant l’espace colorimétrique CIELAB : L* pour la luminosité, a* pour l’axe rouge-vert, b* pour l’axe jaune-bleu. L’écart par rapport à un standard convenu est exprimé en ΔE.
Les seuils de tolérance d’écart de couleur typiques selon les secteurs sont :
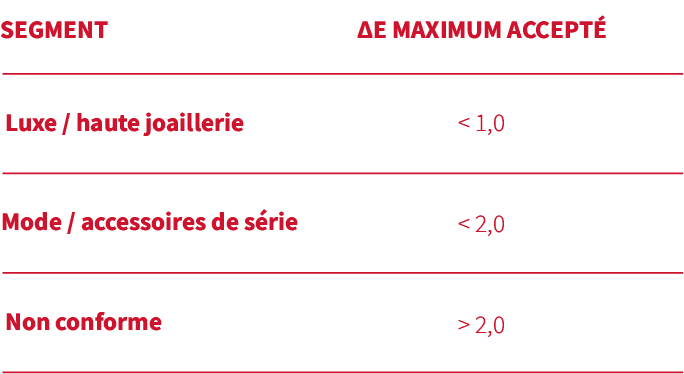
La valeur opérationnelle de la colorimétrie va au-delà du simple contrôle individuel : elle permet d’intercepter les dérives chromatiques entre les lots successifs, de corréler les variations de couleur aux paramètres du processus et, surtout, de remplacer le jugement visuel par une donnée objective.
Test de corrosion : Brouillard salin (ISO 9227)
Le test du brouillard salin évalue la résistance d’un revêtement à une exposition prolongée à des environnements agressifs : humidité saline, sueur, agents atmosphériques. C’est le test de corrosion de référence pour les accessoires galvaniques et PVD.
La norme est l’ISO 9227 (brouillard salin neutre, NSS) : la pièce est exposée dans une chambre fermée à un brouillard de solution NaCl à 5 %, à 35 °C, pour une durée définie par le cahier des charges. Les durées typiques vont de 24 à 48 heures pour les accessoires de mode standards, jusqu’à 96 à 240 heures et plus pour le segment du luxe et de l’horlogerie. Les cahiers des charges des marques dépassent souvent les exigences normatives.
À la fin de l’exposition, on relève l’apparition d’oxydation, de blistering (boursouflures sous le dépôt) et de variations chromatiques. Résultat attendu : aucun phénomène visible dans le délai imparti.
SNormes de référence et ISO 9001:2015
Chaque test décrit possède une norme de référence :
- ISO 2409 pour le quadrillage (cross-cut),
- ISO 9227 pour le brouillard salin,
- ISO 4521 pour les épaisseurs galvaniques précieuses.
L’ISO 9001:2015 opère à un niveau différent : elle ne certifie pas les produits, mais le système avec lequel ils sont produits et contrôlés, processus documentés, traçabilité, amélioration continue selon le cycle PDCA. LEM est certifiée ISO 9001:2015 depuis 2014.
Conclusion
Connaître la logique des tests de qualité permet aux bureaux d’études de définir des cahiers des charges précis, d’évaluer les non-conformités sur des bases objectives et de construire un dialogue plus efficace avec le fournisseur. LEM accompagne ses clients de la définition des paramètres d’acceptabilité jusqu’à l’échantillonnage préventif. Contactez-nous pour mettre en place le protocole qualité adapté à votre composant.
As-tu trouvé l'article intéressant ? Partage-le maintenant.
As-tu trouvé l'article intéressant ? Partage-le maintenant.
Les techniciens de LEM sont prêts à résoudre tous vos doutes et questions.
Demandez plus d’informations et découvrez nos solutions personnalisées.